Sztuczna inteligencja w gdańskiej sortowni
Sztuczna inteligencja w sortowni odpadów nie musi sterować maszynami, by zmieniać sposób pracy instalacji. W Zakładzie Utylizacyjnym w Gdańsku system wizyjny obserwuje strumień PET, rozpoznaje frakcje i zamienia obraz z kamer w dane. Dzięki temu zakład może na bieżąco oceniać jakość sortowania, skuteczność ręcznego doczyszczania i wartość odzyskiwanego surowca.
Sztuczna inteligencja w gospodarce odpadami staje się narzędziem wykorzystywanym w codziennej pracy instalacji. W Zakładzie Utylizacyjnym w Gdańsku działa system wizyjny, który w sposób ciągły analizuje strumień odpadów PET na linii sortowniczej. Rozpoznaje poszczególne obiekty, śledzi je, klasyfikuje i zamienia obraz z kamer w dane pozwalające oceniać przebieg procesu. Rozwiązanie zaprojektowano tak, aby warstwa pomiarowa pozostawała całkowicie niezależna od sterowania instalacją. To oznacza, że:
- system analizuje fragment instalacji sortowniczej ZUT w Gdańsku, przez który przepływa strumień materiału „PET niebieski”, śledząc poszczególne obiekty i przypisując je do jednej z siedmiu frakcji,
- zastosowanie dwóch punktów pomiarowych pozwala porównywać strumień przed ręcznym doczyszczaniem i po nim, a tym samym oceniać efekty tego etapu sortowania,
- system AI nie ma połączenia ze sterowaniem taśmą, napędami ani automatyką zakładu, a analiza obrazu odbywa się lokalnie, dzięki czemu jest bezpieczny i odporny na cyberataki.
Obraz zamieniony w dane
Systemy wizyjne oparte na uczeniu maszynowym stały się jednym z podstawowych narzędzi optymalizacji procesów w przemyśle. Znajdują zastosowanie w kontroli jakości, logistyce i gospodarce odpadami. Wspólną cechą tych rozwiązań jest możliwość zastąpienia części oceny wzrokowej powtarzalnym pomiarem, którego wynik można zapisać, porównać i analizować.
W Zakładzie Utylizacyjnym w Gdańsku od lutego 2026 roku rozpoczęły się prace nad systemem wizyjnym, który w sposób ciągły mierzy skład strumienia odpadów na linii sortowniczej. Nad taśmą zainstalowano kamery przemysłowe, a rejestrowany przez nie obraz analizuje sieć neuronowa rozpoznająca i klasyfikująca każdy przesuwający się przedmiot w czasie rzeczywistym.
Kamera rejestruje 25 obrazów na sekundę, dlatego ten sam obiekt pojawia się w kilkunastu kolejnych klatkach. Aby uniknąć wielokrotnego zliczania, system śledzi obiekty, łącząc kolejne obserwacje tej samej butelki w jeden tor i liczy ją tylko raz. W ciągu doby roboczej rozpoznaje w ten sposób kilkadziesiąt tysięcy obiektów, przy ponad milionie pojedynczych obserwacji.
Model rozróżnia osiem frakcji materiałowych, a PET dodatkowo klasyfikuje według kolorów (przezroczysty, niebieski i zielony).
Jednym z największych wyzwań jest prawidłowe odróżnienie zgniecionego i zdeformowanego PET-u od rzeczywistego zanieczyszczenia. Dlatego kolejne wersje modelu ocenia się za pomocą nie tylko ogólnych wskaźników dokładności, ale przede wszystkim dwóch wartości związanych z pracą instalacji: liczby prawidłowo wykrytych zanieczyszczeń oraz częstotliwości błędnego uznania dobrego surowca za odpad.
Pomiar przed i po doczyszczaniu
Druga kamera pracuje za stanowiskiem ręcznego wybierania zanieczyszczeń. Dzięki temu możliwe staje się porównanie tego samego strumienia w dwóch punktach procesu. Takie zestawienie pozwala uzyskać dane potrzebne do odpowiedzi na pytania dotyczące skuteczności ręcznego doczyszczania oraz jakości strumienia opuszczającego linię. Wcześniej nie dało się ocenić tych parametrów na podstawie takiego źródła ciągłych danych.
Znaczenie ma również sposób prowadzenia pomiaru. Analiza obejmuje cały materiał przepływający przez obserwowany fragment instalacji (linia PET niebieski), jest prowadzona w sposób ciągły i odbywa się według tych samych kryteriów. Wynik nie zależy więc od tego, kto w danym momencie obserwuje taśmę.
Jak to jest zrobione?
Jak analizujemy zebrane dane? Architektura rozwiązania składa się z dwóch warstw. Bezpośrednio przy linii znajduje się komputer odpowiedzialny za analizę obrazu i przekształcanie obserwacji w wyniki liczbowe. Druga warstwa to serwer znajdujący się poza zakładem. Tam dane są gromadzone, zestawiane i udostępniane użytkownikom za pośrednictwem przeglądarki, również zdalnie.
Taki podział ma znaczenie dla ciągłości działania systemu. W przypadku problemów z łącznością pomiar przy linii nie zostaje przerwany. Wyniki są zapisywane lokalnie, a po odzyskaniu połączenia brakujące dane uzupełniają się automatycznie. Poszczególne elementy systemu uruchamiają się samodzielnie, także po zaniku zasilania, a stan całego rozwiązania jest stale nadzorowany.
Każda instalacja przemysłowa dostępna zdalnie może stać się celem cyberataku, dlatego bezpieczeństwo uwzględniono już podczas projektowania systemu. Warstwa AI wyłącznie obserwuje i liczy, bez dostępu do sterowania taśmą, napędami czy automatyką zakładu.
Obraz analizowany jest lokalnie, zapis nie opuszcza zakładu, a na zewnętrzny serwer trafiają jedynie wyniki liczbowe. Łączność odbywa się zamkniętym, szyfrowanym kanałem, który odrzuca połączenia bez właściwego klucza. Dostęp mają wyłącznie uprawnieni użytkownicy. System ogranicza próby logowania, blokuje adresy wskazujące na zautomatyzowany atak, a jego elementy są odseparowane. Dane są codziennie kopiowane do innej lokalizacji i sprawdzane pod kątem kompletności. Monitoring wykrywa awarie oraz niespodziewany brak danych, mogący być np. pierwszym sygnałem incydentu.
Instalacja to źródło wiedzy
Ciągły pomiar pozwala oceniać jakość procesu na podstawie danych zbieranych każdego dnia według tych samych kryteriów, zamiast opierać się na pojedynczych obserwacjach. Decyzje dotyczące obsady stanowiska, prędkości przenośnika czy kolejności doczyszczania mogą być podejmowane na podstawie porównania wyników i rzeczywistych zmian w strumieniu.
Ma to również wymiar ekonomiczny. Jakość wyprodukowanego surowca można udokumentować, co może stanowić argument w rozmowach z kontrahentami o cenie i reklamacjach.
Ciągły pomiar procesu sortowania nadal prowadzą nieliczne instalacje, a jego znaczenie wykracza poza bieżącą ocenę pracy linii. Systematycznie gromadzone dane tworzą wiedzę o strumieniu odpadów, istotną dla zakładu, branży, regulatora i ośrodków badawczych.
Sztuczna inteligencja pełni tu konkretną funkcję: obserwuje proces i zamienia obraz w dane, które można porównywać, analizować i wykorzystywać w zarządzaniu. O znaczeniu rozwiązania decyduje więc praktyczna użyteczność pomiaru, a nie sama obecność technologii AI.
Łukasz Cyrul
Zakład Utylizacyjny w Gdańsku
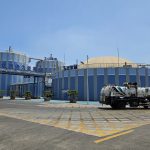
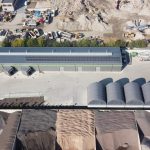
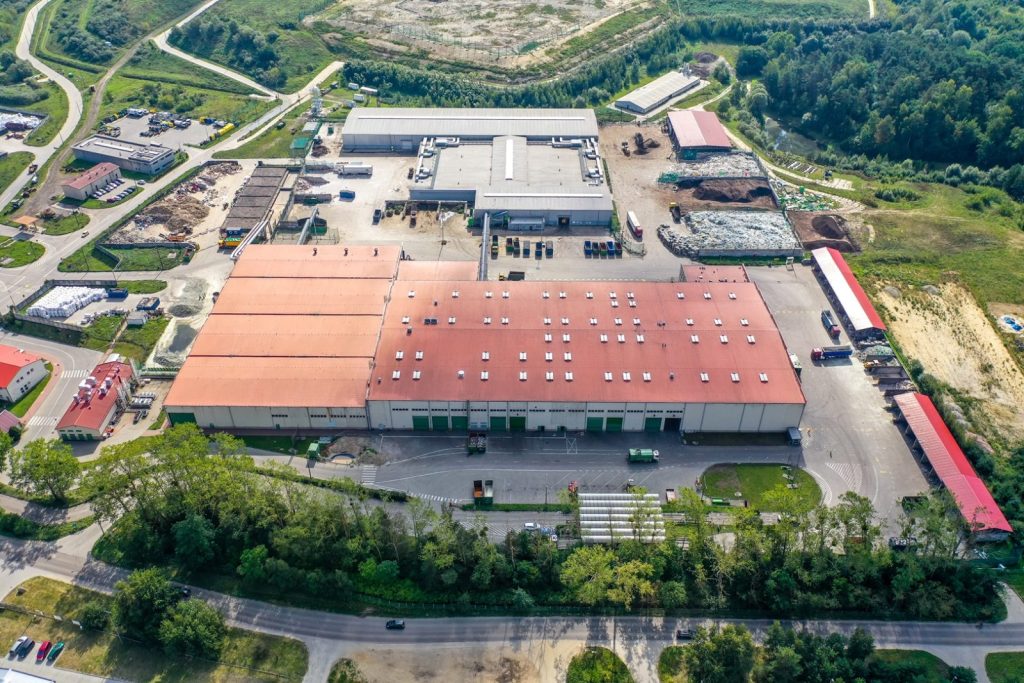
Zakład Utylizacyjny w Gdańsku oglądany z lotu ptaka
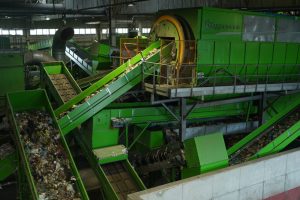
Sortownia to serce ZUT, do którego trafiają tzw. czarny i żółty worek
TAK SZTUCZNA INTELIGENCJA ROZPOZNAJE OPAKOWANIA:
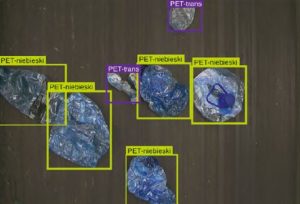
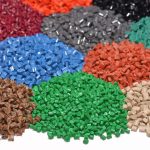
Podstawą jest rozpoznanie koloru opakowań. To kluczowa informacja z punktu widzenia zakładu, a później także recyklera, który odbiera butelki
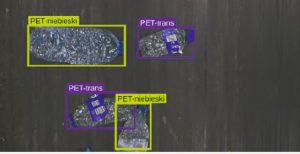
Pomiar pozwala oceniać ilość i rodzaj przepływających przez linię sortowniczą opakowań na podstawie codziennych danych, a nie pojedynczych obserwacji
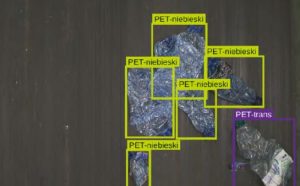
Zebrane dane można wykorzystywać w zarządzaniu i rozmowach z kontrahentami. To cenne źródło wiedzy i ważny argument w rękach ZUT w Gdańsku